
 中文简体

Řízení výparů při svařování začíná chemií, nikoli hardwarem
Jediná ruční svařovací stanice běžící na uhlíkové oceli může posunout celkový svařovací dým nad 5 mg/m³ přípustný expoziční limit podle OSHA během několika minut, pokud není aplikováno místní odsávání. Ten oblak není obyčejný kouř: jsou to zkondenzované kovové páry, většinou částice oxidu železa a oxidu manganu o velikosti mezi 0,01 a 1 µm, plus stopy legujících prvků, tavidel a povrchových povlaků.
Praktický závěr je pro každou dílnu stejný: výpary ze svařování je nutné zachycovat na oblouku a filtrovat pomocí zařízení vybraného pro konkrétní chemii výparů, nikoli pouze ředit ventilátory nebo manipulovat pouze s respirátory. Během celého pracovního života mohou i práce, které se zdají být neškodné, způsobit měřitelná neurologická, respirační a karcinogenní poškození.
Svařovací dým se tvoří, když se základní kov, přídavný kov a povrchové nátěry zahřejí nad jejich bod varu. Pára rychle kondenzuje na oxidové částice, většinou submikronové, což znamená, že obcházejí horní cesty dýchací a ukládají se hluboko v plicích. Přesné složení se liší pro každý kloub a tato variace určuje jak zdravotní riziko, tak filtrační médium, které potřebujete.
| Základní materiál | Typické složky výparů | Primární zdravotní starost |
|---|---|---|
| Uhlíková ocel | Oxid železitý, mangan | Horečka z kovových výparů, podráždění plic, neurotoxicita manganu |
| Nerezová ocel | Chrom, nikl, šestimocný chrom | Riziko rakoviny plic, respirační senzibilizace |
| hliník | hliník oxide, magnesium oxide | Podráždění dýchacích cest, horečka z kovových výparů |
| Pozinkovaná ocel | Oxid zinečnatý | Horečka kovových výparů |
| Lakované nebo lakované povrchy | Olovo, kadmium, organické sloučeniny | Systémová toxicita, poškození ledvin a kostí |
Účinky na zdraví a limity expozice, na kterých záleží
Výpary ze svařování způsobují krátkodobé i dlouhodobé škody. IARC klasifikuje veškerý svařovací dým do skupiny 1, karcinogenní pro člověka, takže skutečnou otázkou není, zda je dým nebezpečný, ale jak rychle váš řídicí systém sníží expozici.
Akutní příznaky
Horečka z kovových výparů je klasickou reakcí: zimnice podobná chřipce, horečka, bolest hlavy a nevolnost se objevují několik hodin po expozici. Podráždění očí, nosu a krku, závratě a tlak na hrudi jsou také běžné, když je zachycení špatné.
Chronické stavy
Opakovaná expozice postihuje plíce, ledviny a centrální nervový systém. Mangan ve výparech je spojen s neurologickým syndromem podobným Parkinsonovi a šestimocný chrom z nerezové oceli je spojován s rakovinou plic. Jedná se o zdokumentované výsledky, které řídí moderní požadavky na shodu, nikoli hypotetická rizika.
Limity, podle kterých by měl být váš systém navržen
OSHA PEL pro celkový svařovací dým je 5 mg/m³, ale většina jednotlivých kovů v kouři má limity hluboko pod touto hodnotou. Šestimocný chrom je omezen na 5 µg/m³, tisíckrát nižší, a ACGIH doporučuje TLV vdechovatelného manganu 0,02 mg/m³. Když jedna komponenta posouvá limit tak nízko, přístup „uchovat jej neviditelný“ selže. Cílem návrhu by mělo být zachycení zdroje nad 90 procent, ověřené osobním vzorkováním.
O tom, jak nebezpečný je výpar, rozhodují tři faktory
Riziko výparů při svařování se snižuje na tři proměnné. Výběr výbavy by měl oslovit všechny tři, protože ovládání pouze jednoho málokdy stačí.
- Toxicita výparů: nerezová ocel, galvanizované povrchy a lakované nebo potažené materiály produkují toxičtější složky než čistá uhlíková ocel, takže účinnost filtru a postupy údržby musí odpovídat chemii.
- Koncentrace v dýchací zóně: vzdálenost od oblouku, proudění vzduchu a přítomnost lokálních výfukových plynů určují koncentraci. Odsávání špičkou hořáku udržuje obsluhu mimo oblak, místo aby doufal, že ho vzduch v místnosti zředí.
- Délka expozice: svářeč pracující 40 hodin týdně akumuluje dávku i při střední koncentraci, takže ventilační systém musí udržovat expozici nízkou po celou směnu, nejen při těžkých směnách.
Zdroj Capture Beats Dilution
Nejúčinnější a energeticky nejméně náročné ovládání je zachycení u oblouku. Diluční ventilace přenáší nečistoty po velkém prostoru, vyžaduje mnohem více vzduchu a nechává dýchací zónu svářeče v cestě oblaku.
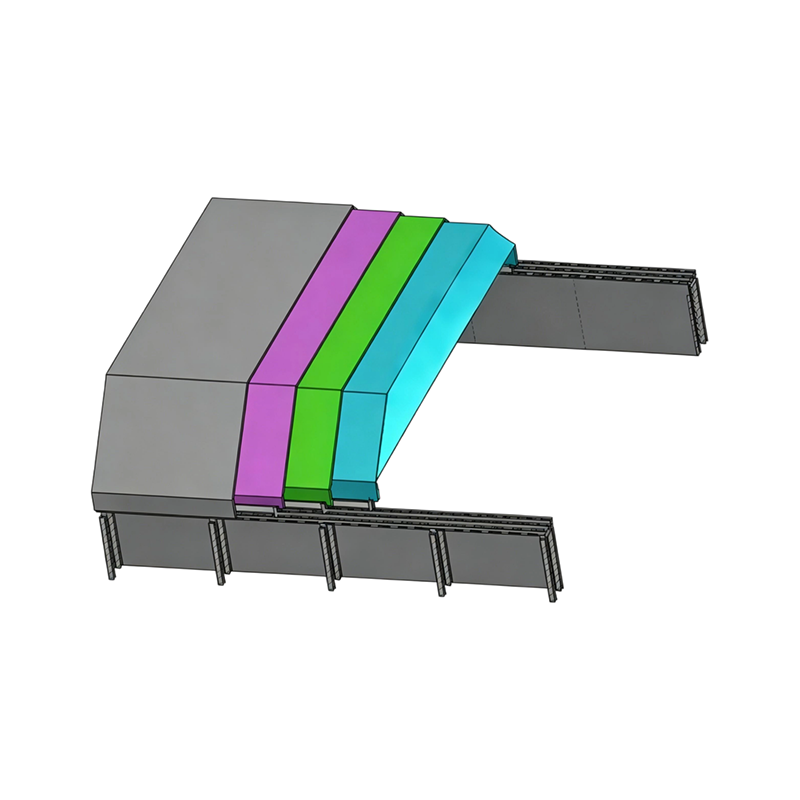
U ručních stanic jsou standardními nástroji odsávací pistole, trysky na pistoli a místní digestoře. Rychlost zachycení na čele krytu by měla být typicky v rozsahu 100 stop/min (0,5 m/s) pro kryty s bočním tahem, zatímco vysokorychlostní nízkoobjemové trysky na hořáku mohou běžet mnohem vyšší, protože bod zachycení je pouze centimetry od oblouku. Přizpůsobení geometrie krytu obrobku je rozdíl mezi systémem, který vypadá jako vyhovující, a systémem, který vyhovuje měření. A kapuce na zakázku tvarovaný kolem velké nádoby nebo stanice pro opakující se výrobu je často jedinou nejlepší investicí do uspořádání.
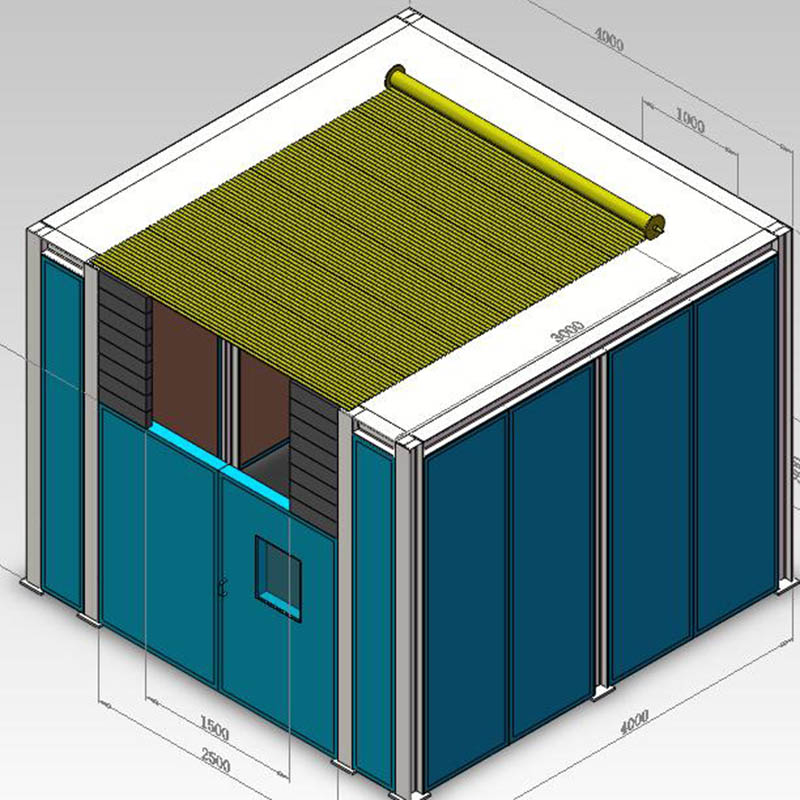 Velkoobchodní zakázkový výrobce odsávacích digestoří, továrna Changzhou Thinks Environmental Technology Co., Ltd je čínský velkoobchodní výrobce přizpůsobených sacích digestoří a továrna OEM / ODM, přizpůsobená ... Zobrazit produkt →
Svařování také odhazuje horké jiskry a do potrubí mohou být vtaženy třísky z broušení nebo řezání. Lapač jisker nainstalovaný před sběračem zabraňuje doutnajícímu materiálu dostat se k filtračnímu médiu a u velmi horkých výfukových proudů může být zapotřebí vzduchový chladič. Tyto předřazené prvky jsou přesně tím důvodem, proč by měl být systém zplodin při svařování navržen jako celý řetěz, nikoli smontovaný kus po kuse.
Který lapač prachu je vhodný pro dým ze svařování
Většina výparů ze svařování je jemná, suchá a mírně přilnavá, díky čemuž je patronová filtrace nejsilnějším kandidátem. Plisované kazety nabízejí velkou plochu filtru na stopu a média potažená PTFE uvolňují jemný výpar během pulzního čištění namísto oslepování. Ploché vakové kolektory vyhovují velmi vysokým objemům vzduchu nebo hrubšímu zatížení prachem. Vysokovakuové systémy jsou tou správnou volbou, když musí být výpary zachyceny přímo u hořáku nebo taženy dlouhými hadicemi, a mokré kolektory odolné proti výbuchu pokrývají výklenky, kde je přítomen hořlavý kovový prach.
| Typ kolektoru | Vlastnosti výparů | Nejlepší fit |
|---|---|---|
| Sběrač kazet (řada TMC) | Jemný, suchý, submikronový výpar | Centrální vícestaniční systémy, robotické buňky, nepřetržitý provoz |
| Plochý sběrač sáčků (TD/TDC/TF/TP) | Hrubší prach, velký objem vzduchu | Velké výrobní prostory s brusným a řezným prachem |
| Vysokovakuový systém (řada THC) | Velmi jemný výpar zachycený u hořáku | Ruční stanice, roboty s omezeným obalem, čisticí hadice |
| Procesor olejové mlhy (řada TEM) | Olejový aerosol smíchaný s výpary | Procesy kombinující svařování s obráběním nebo mazací mlhou |
| Mokrý kolektor odolný proti výbuchu (řada TVC) | Hořlavý prach ve formě výparů | hliník and magnesium dust with low ignition energy |
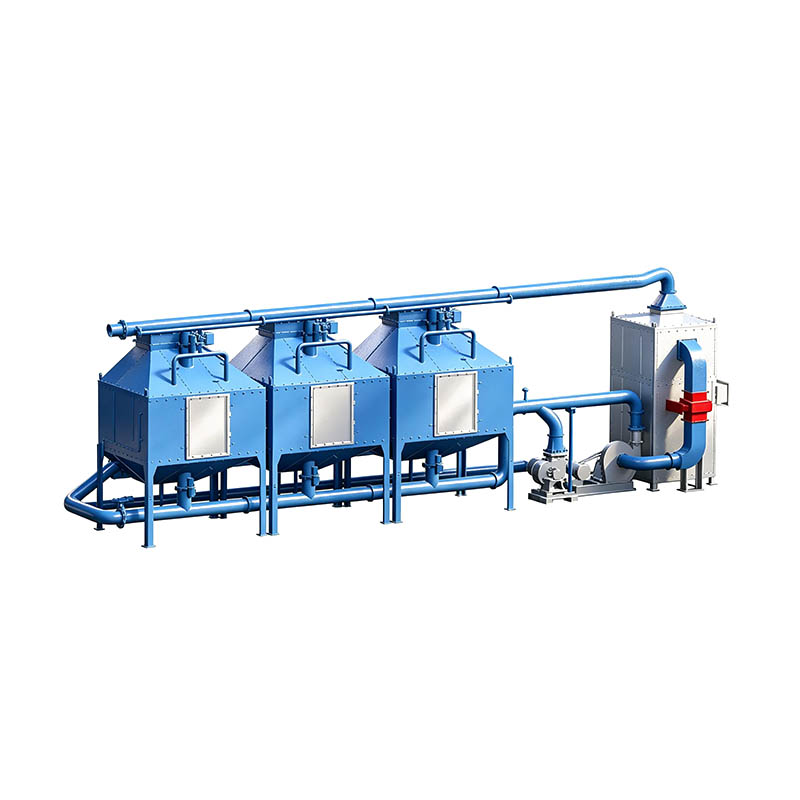
Pro typickou dílnu svařující uhlíkovou ocel a nerez je praktickým doporučením centrální kazetový systém s ochranou proti jiskrám. The Sběrač prachu kazet řady TMC je zkonstruován pro plnění jemnými částicemi a nepřetržité pulzní čištění, které vyhovuje rovnoměrnému vytváření výparů lépe než přerušované systémy.
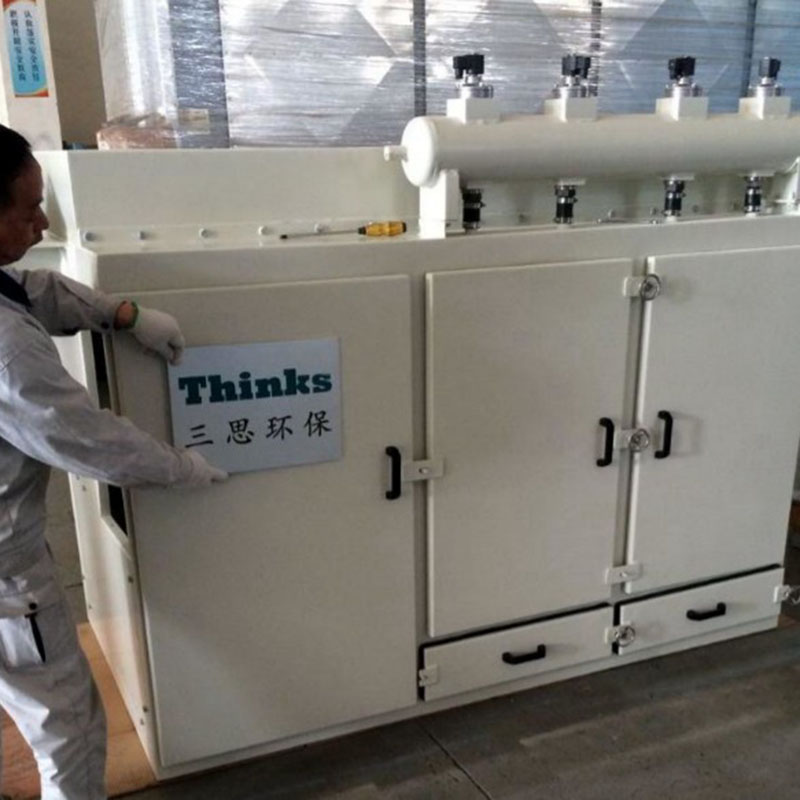 Velkoobchodní výrobce sběrače prachu řady TMC, továrna Changzhou Thinks Environmental Technology Co., Ltd je čínský velkoobchodní výrobce kazetových sběračů prachu řady TMC a faktor OEM/ODM... Zobrazit produkt →
Přizpůsobení systému skutečnému svařovacímu provozu
Sběratelem výběr nekončí. Uspořádání, pracovní cyklus a sekundární procesy rozhodují o tom, zda systém funguje na podlaze nebo pouze na papíře.
Robotické a automatizované svařovací buňky
Robotické články běží s vysokou konzistencí, takže odsávání lze přesně vyladit: pevná kapuce přes šev nebo odsávání u hořáku, s tlumičem regulovanou odbočkou do centrálního kolektoru. Lapač jisker před sběračem chrání filtrační médium před občasnými jiskrami, které automatizované svařování stále produkuje.
Manuální a multi-stanice obchody
Ruční svařování je méně předvídatelné. Odsávací pistole na každé stanici umožňují operátorům zachytit přímo u oblouku, aniž by rušily ochranný plyn. A vysokopodtlakový systém odstraňování prachu je praktický způsob, jak obsluhovat několik stanic jedním čerpacím soustrojím, protože vysoké sání udržuje zachycení dlouhými hadicemi, které nízkotlaké kolektory neunesou.
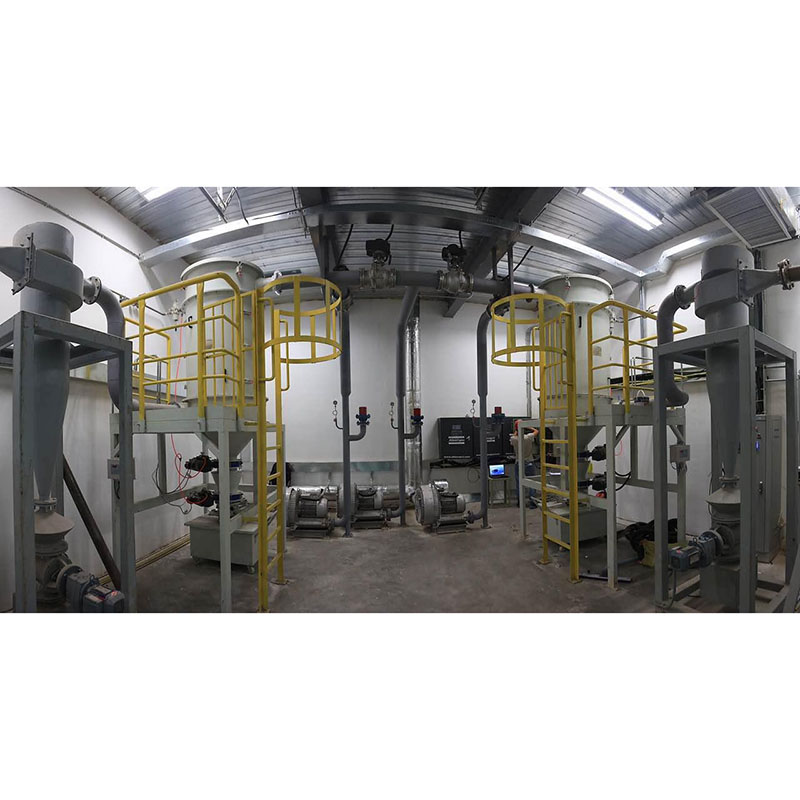 Velkoobchodní výrobce vysoce vakuového odsávání prachu řady THV, továrna Changzhou Thinks Environmental Technology Co., Ltd je čínský velkoobchodní výrobce systému vysokovakuového odstraňování prachu řady THV a OEM / ODM... Zobrazit produkt →
Velké výrobní, údržbářské a opravárenské práce
Když se svářeči pohybují kolem velkého plavidla nebo opravují zařízení v ocelárně, pevné kapoty nestačí. Pojezdové odsavače, digestoře s otočným ramenem a přenosné vysokovakuové hadice vyplňují mezeru. V těchto prostředích se regulace výparů spojuje s brusným prachem a řezáním řešení vytvořená pro prostředí oceláren považovat svařování spíše za součást širšího programu kontroly prachu než za izolovaný proces.
Usazený prach je druhým zdrojem expozice
Submikronové výpary se nakonec aglomerují a usazují na trámech, kabelech a podlahách. Rušení tohoto prachu bez řádné filtrace resuspenduje toxické kovové částice do vzduchu. Stejná vysokovakuová linka používaná pro odsávání hořáku může být vybavena podlahovým nástrojem, který odstraňuje pokušení vyhodit dílnu stlačeným vzduchem. Z tohoto integrovaného přístupu těží zejména slévárenské opravny; roztoky slévárenských výparů a prachu kombinujte zachycování digestoře, vysokopodtlakové čištění a centralizovanou filtraci v jednom balení.
Rozhodnutí o ověření, údržbě a výměně
Návrh zachycení zdroje je důležitý pouze v případě, že je systém ověřen a udržován. Diferenční tlak, průtok vzduchu větví a vzorky osobní expozice jsou tři čísla, která vám řeknou, zda systém stále chrání pracovníky.
Životnost filtru na výparech ze svařování sleduje výběr média a nastavení pulzu. Kazeta potažená PTFE může při nízké zátěži fungovat roky, zatímco poddimenzovaný kolektor nebo špatné časování pulzu může zaslepit médium během měsíců. Rostoucí pokles tlaku a klesající průtok vzduchu signalizují, že plocha filtru již není pro instalované motory dostatečná.
Když proudění vzduchu klesne pod návrhový bod, rychlost zachycení na digestoři klesne a výpary uniknou do dýchací zóny, i když sběrač stále běží. V tomto okamžiku není výměna filtru nebo upgrade kolektoru volitelné. The kontrolní seznam pro rozhodnutí, kdy vyměnit sběrač prachu prochází indikátory, které naši servisní technici používají při továrních auditech.
Systémový pohled na řízení výparů při svařování
Dým ze svařování je jemný aerosol závislý na chemii se zdravotními účinky od horečky z kovových výparů až po neurologické a karcinogenní riziko. Spolehlivou odezvou je pokaždé stejný řetězec: zachyťte oblouk, veďte skrz správně dimenzované potrubí, chraňte filtr před jiskrami, filtrujte médiem vhodným pro submikronové částice a ověřte výkon měřením průtoku vzduchu a expozice.
Výběr zařízení se řídí procesem: sběrač kazet pro nepřetržitý provoz na více stanicích, systém s vysokým podtlakem, když se zachycení musí dostat k hořáku nebo na podlahu, vlastní kryty, když je geometrie obrobku nevhodná, a ochrana proti jiskrám nebo chlazení, když to vyžaduje procesní teplo. Továrny, které považují výpary ze svařování za systémový problém, místo nákupu po jedné krabici, získají nižší účty za energii, méně výměn filtrů a operátory, kteří již nedýchají kovové páry.